


Mehanizam sačmarenja na poboljšani vijek trajanja šinskih obujmica
P1: Zašto brizganje može poboljšati vijek trajanja klipova?
A1: Sačmarenje formira ujednačen sloj zaostalog tlačnog naprezanja na površini obujmice, kompenzira dio naizmjeničnog vlačnog naprezanja i inhibira nastanak pukotina od zamora na površini. Istovremeno, rafinira površinska zrna i poboljšava površinske defekte, značajno povećavajući vijek trajanja.
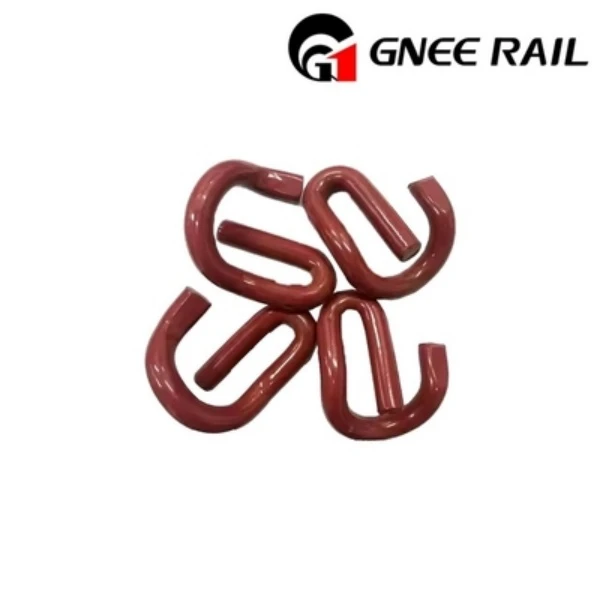
P2: Gdje zaostalo tlačno naprezanje uglavnom djeluje na ključne dijelove obujmica?
A2: Uglavnom djeluje na zonu prijelaza luka, korijen kraka kopče i površinu luka u kontaktu sa šinom, gdje je koncentracija naprezanja najozbiljnija. Ovi dijelovi su najskloniji pucanju, a tlačno naprezanje može direktno blokirati izvore pukotina i zaštititi područja naprezanja jezgre.

P3: Koje probleme će uzrokovati nedovoljna ili prekomjerna jačina brizganja?
A3: Nedovoljna čvrstoća rezultira plitkim slojem zaostalog tlačnog naprezanja sa ograničenim efektom ojačanja; prekomjerno brizganje će uzrokovati hrapavu površinu, lokalni prekomjerni-pritisak, pa čak i mikro-pukotine, umjesto toga smanjujući performanse zamora. Mora se kontrolisati unutar prozora procesa.
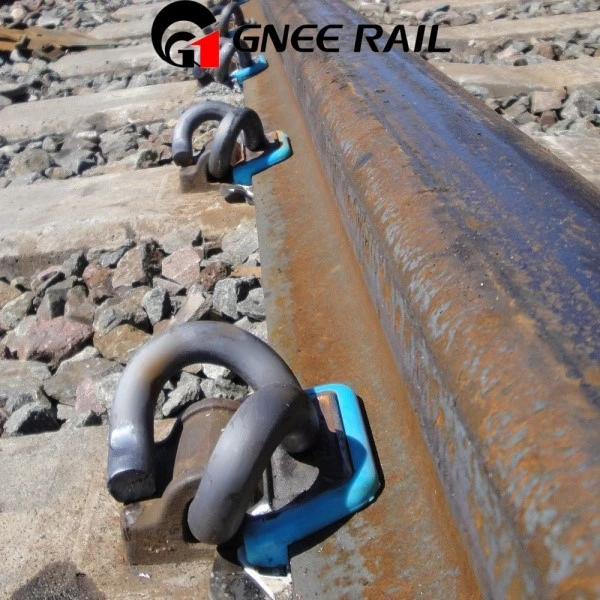
P4: Da li-isječci imaju bolje rezultate u korozivnim okruženjima?
A4: Da. Sloj tlačnog naprezanja može odgoditi prodor korozivnog medija, smanjiti formiranje korozijskih jama i inhibirati efekat spajanja korozije i zamora. Efekat poboljšanja života je očigledniji u vlažnim, obalnim i drugim korozivnim sredinama.
P5: Može li brizganje zamijeniti ulogu materijala i toplinske obrade?
A5: Ne. Sačmarenje je metoda površinskog ojačanja koja ne može promijeniti čvrstoću i žilavost matrice. Samo na osnovu visoko-kvalitetnih materijala i razumne termičke obrade u kombinaciji sa brizganjem može se postići najbolji učinak zamora, što je neophodno.